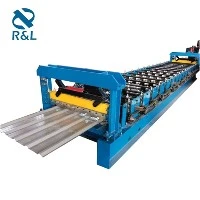
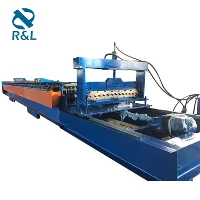
Kao davatelj strojeva za formiranje čeličnih kotrljanja, iz prve sam ruke bio svjedokom ključne uloge koju pritisak valjka ima u određivanju oblikovanja kvalitete ovih strojeva. U ovom postu na blogu, udubit ću se u učinke tlaka valjka na oblikovanje kvalitete stroja za formiranje čeličnih kotrljanja, istražujući i pozitivne i negativne utjecaje i nudeći uvid u to kako optimizirati tlak valjka za najbolje rezultate.
Razumijevanje tlaka valjka u formiranju čeličnog kotrljanja
Tlak valjka temeljni je parametar u radu stroj za formiranje čeličnog kotrljanja. Odnosi se na silu koju su primijenili valjci na čeličnoj traci dok prolazi kroz stroj. Ovaj je pritisak ključan za oblikovanje čelika u željeni profil, bilo da se radi o jednostavnom ravnom obliku ili složenom zakrivljenom dizajnu.
Tlak valjka se obično podešava na temelju nekoliko čimbenika, uključujući debljinu i vrstu čelika, složenost profila i brzinu stroja. Pravilno kalibrirani tlak valjka osigurava da se čelik ravnomjerno i točno deformira, što rezultira visokokvalitetnim gotovim proizvodom.
Pozitivni učinci odgovarajućeg tlaka valjka
Ujednačena deformacija
Jedna od glavnih prednosti primjene desnog tlaka valjka je ujednačena deformacija čelične trake. Kad je tlak ravnomjerno raspoređen po širini i duljini trake, čelik je savijen i oblikovan dosljedno, minimizirajući varijacije u debljini i obliku. Ova je ujednačenost presudna za osiguravanje da konačni proizvod zadovoljava potrebne specifikacije i tolerancije.
Na primjer, u proizvodnjiStroj za formiranje kotrljanja na krovu, Ujednačena deformacija osigurava da krovni listovi imaju dosljedan profil, koji je ključan za pravilnu instalaciju i otpornost na vremenske uvjete.


Poboljšana kvaliteta površine
Odgovarajući tlak valjka također doprinosi poboljšanoj površinskoj kvaliteti formiranog čelika. Kad je tlak prenizak, čelik možda nije u potpunosti formiran, što rezultira grubom ili neravnom površinom. S druge strane, pretjerani tlak može uzrokovati oštećenje površine, poput ogrebotina, udubljenja ili pukotina.
Primjenom optimalnog tlaka valjka, čelik se formira glatko i precizno, ostavljajući čistu i glatku površinu. To ne samo da povećava estetsku privlačnost proizvoda, već i poboljšava njegovu otpornost i izdržljivost korozije.
Poboljšana dimenzijska točnost
Druga značajna prednost odgovarajućeg tlaka valjka je povećana točnost dimenzije. Tlak pomaže u kontroli širine, visine i kuta formiranog profila, osiguravajući da odgovara dizajnerskim specifikacijama. To je posebno važno u aplikacijama u kojima su precizne dimenzije kritične, kao što su u izgradnji industrijskih zgrada ili automobilskih komponenti.
U slučajuStroj za formiranje dvostrukog sloja, točna kontrola dimenzije ključna je za osiguravanje pravilno poravnana dva sloja čelika i da konačni proizvod ima potrebnu čvrstoću i stabilnost.
Negativni učinci neprimjerenog tlaka valjka
Under - formiranje
Nedovoljan tlak valjka može dovesti do formiranja ispod, gdje čelična traka ne doseže željeni oblik ili dimenzije. To može rezultirati proizvodom koji je slab, nestabilan i ne zadovoljava dizajnerske zahtjeve. Pod - formirani profili mogu imati i loša međusobna svojstva, što može utjecati na ukupne performanse strukture.
Na primjer, u proizvodnjiValoviti stroj za formiranje, pod - formiranje može uzrokovati da valove budu previše plitke, smanjujući snagu i sposobnost prolijevanja vode krovnih listova.
OVDJE - FORMING
Suprotno tome, pretjerani tlak valjka može uzrokovati formiranje, što uključuje deformiranje čelika izvan predviđenog oblika. Oblikovanje može dovesti do nekoliko problema, uključujući pucanje materijala, povećani unutarnji stres i smanjenu duktilnost. Ova pitanja mogu ugroziti integritet i izdržljivost konačnog proizvoda, što ga čini sklonijim neuspjehu u opterećenju.
Osim toga, prekomjerno - formiranje također može povećati habanje na valjcima, smanjujući njihov životni vijek i povećavajući troškove održavanja.
Neravnomjerna deformacija
Netočna raspodjela tlaka valjka može rezultirati neravnom deformacijom čelične trake. To može uzrokovati varijacije u debljini, obliku i kvaliteti površine kroz širinu i duljinu profila. Neravnomjerno formirani proizvodi možda se ne mogu pravilno uklopiti tijekom montaže, što dovodi do poteškoća u postavljanju i potencijalnih strukturnih problema.
Optimiziranje tlaka valjka za najbolje rezultate
Analiza materijala
Prije postavljanja tlaka valjka, ključno je provesti temeljitu analizu čeličnog materijala. Različite vrste čelika imaju različita mehanička svojstva, poput čvrstoće prinosa, vlačne čvrstoće i duktilnosti. Razumijevanje ovih svojstava pomoći će u određivanju odgovarajućeg raspona tlaka za formiranje čelika bez nanošenja oštećenja.
Složenost profila
Složenost profila također igra ključnu ulogu u određivanju tlaka valjka. Složeniji profili zahtijevaju veći pritisak da bi se postigao željeni oblik, ali mora se voditi pažnju kako bi se izbjeglo oblikovanje. Često je potrebno koristiti niz valjaka s različitim oblicima i pritiscima kako bi se čelik postupno oblikovao u konačni profil.
Brzina stroja
Brzina stroja za formiranje kotrljanja može utjecati na zahtjeve tlaka valjka. Pri većim brzinama čelik može zahtijevati veći pritisak kako bi se osigurala pravilna deformacija. Međutim, povećanje brzine također povećava rizik od oblikovanja i oštećenja površine. Stoga je važno pronaći pravu ravnotežu između brzine i pritiska kako bi se postigla optimalna kvaliteta formiranja.
Redovito nadgledanje i podešavanje
Tlak valjka treba redovito nadzirati i prilagoditi tijekom proizvodnog procesa. Kako se valjci s vremenom troše, pritisak će možda trebati povećati kako bi se održala konzistentna kvaliteta formiranja. Uz to, promjene u čeličnom materijalu ili dizajnu profila mogu također zahtijevati podešavanje tlaka valjka.
Zaključak
Zaključno, tlak valjka ima dubok utjecaj na formiranje kvalitete stroja za formiranje čeličnog kotrljanja. Odgovarajući tlak valjka osigurava ujednačenu deformaciju, poboljšanu kvalitetu površine i poboljšanu točnost dimenzije, dok neprimjereni tlak može dovesti do oblikovanja, oblikovanja i neravne deformacije.
Kao pružatelj strojeva za formiranje čeličnih kotrljanja, razumijevamo važnost optimizacije tlaka valjka za postizanje najboljih rezultata. Nudimo niz strojeva za oblikovanje visoke kvalitete, uključujućiStroj za formiranje dvostrukog sloja,,Valoviti stroj za formiranje, iStroj za formiranje kotrljanja na krovui pružiti sveobuhvatnu tehničku podršku kako bi našim kupcima pomogli da postignu optimalnu kvalitetu formiranja.
Ako ste zainteresirani da saznate više o našim strojevima za formiranje čeličnih kotrljanja ili vam je potrebna pomoć u optimizaciji pritiska valjka za vašu specifičnu prijavu, slobodno nas kontaktirajte radi nabave i pregovora. Zalažemo se da vam pružimo najbolja rješenja i usluge kako bismo zadovoljili vaše potrebe za formiranjem valjanja.
Reference
- "Priručnik za formiranje rola" Udruženja za formiranje Roll -a.
- "Priručnik za metale: formiranje i kovanje" ASM International.
- "Napredna proizvodna tehnologija" Johna A. Scheyja.